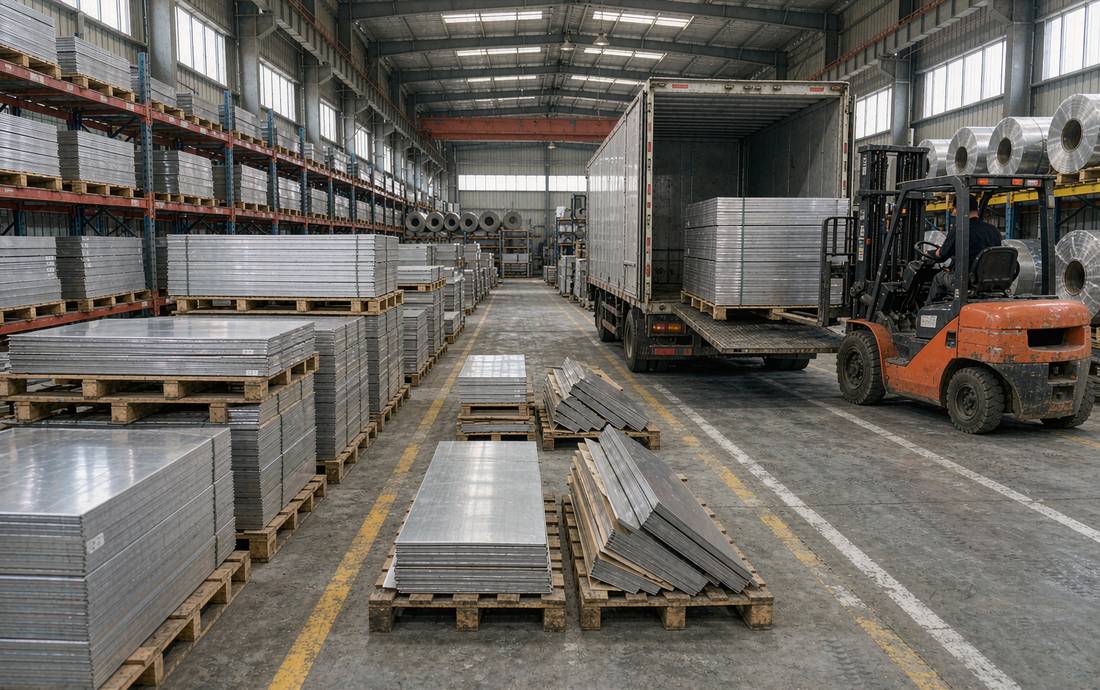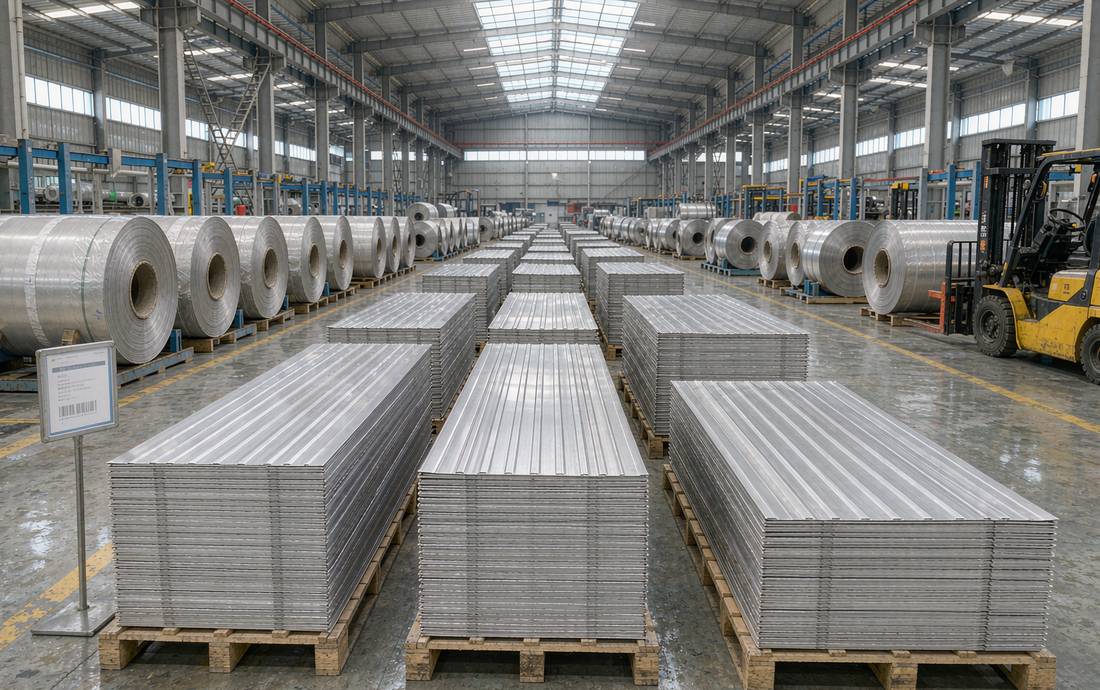
很多采购把铝板开平理解为「把卷板剪成一张一张」,报价时只比每吨加工费。但从下游反馈看,折弯件翘曲、数控下料对不上角、焊接拼缝高低差,多数毛病出在开平环节。相比整卷直接使用或粗放裁剪,武汉铝板开平加工的核心价值恰恰在平整度与尺寸一致性上,验收时不妨盯紧这4个细节。
一、看板形,别只看表面亮不亮。把开平后的铝板平放在平台上,观察四角是否贴合、中间有无波浪边和瓢曲。卷板本身存在内应力,矫平机辊距和压力调不好,出料就会出现单边浪或中间鼓。薄板尤其敏感,1.0毫米以下规格若放平后有明显翘动,折弯时回弹会很难控制。
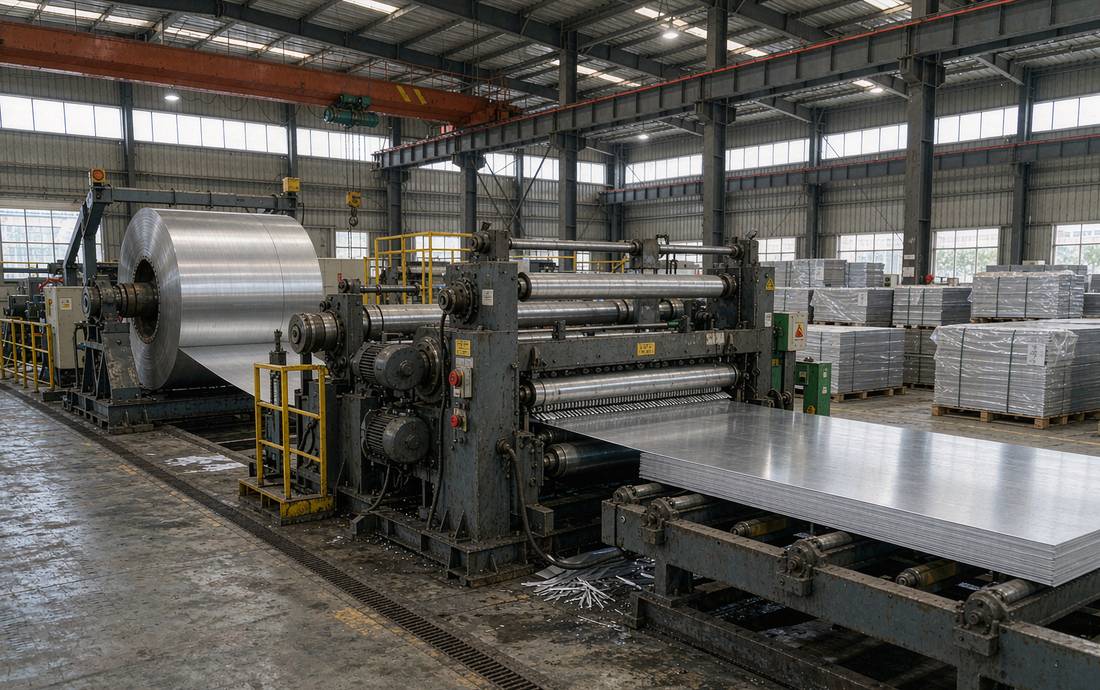
二、量对角线,尺寸公差要写进订单。同一批定尺板,用卷尺量两条对角线,差值应控制在几个毫米以内。对角线不等,说明剪切定位有偏移,做柜体、隔断这类需要拼装的结构件时,焊缝间隙忽大忽小,返工成本远高于加工费本身。批量大的订单,建议约定抽检比例并注明公差要求。
三、摸边缘毛刺,观察能力见真章。纵剪分条和剪切后边缘是否干净利落,手指沿边缘轻划就能判断。毛刺明显的板料,折弯处容易压出亮痕甚至开裂,自动送料时还会划伤辊道和覆膜。刀具间隙与刀刃磨损状态,往往就藏在这个不起眼的手感里。
四、查覆膜与堆放,品相保持到交付才算数。开平后的板料若不做覆膜保护,堆放与运输中很容易出现划伤、水痕,后续氧化或喷涂前还得重新处理。提货时确认覆膜是否平整服帖、板与板之间有无隔离保护,比事后扯皮有效得多。
归根结底,武汉铝板开平比的是加工细节与交付稳定。武汉锦瑞中原铝业有限公司长期备有铝板、铝卷、花纹铝板现货库存,配备开平分条设备,支持按图纸定尺开平与分条加工,武汉本地及周边客户当日下单、快速提货,从板形预检到包装交付全程把关,让每一张定尺板到厂即可投入生产。