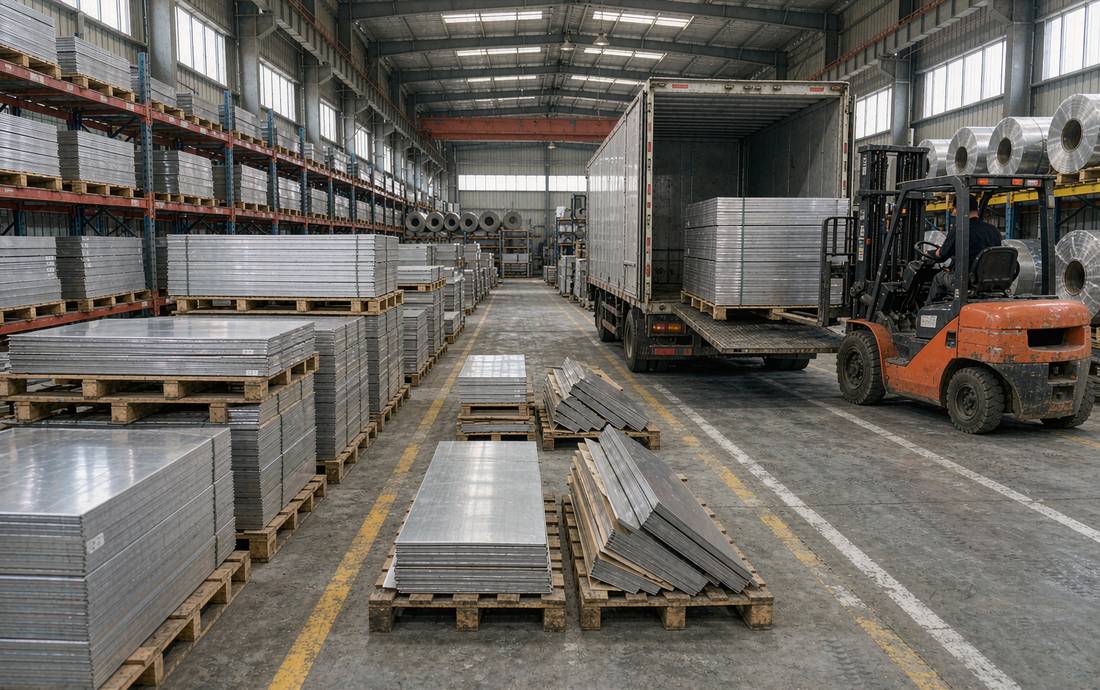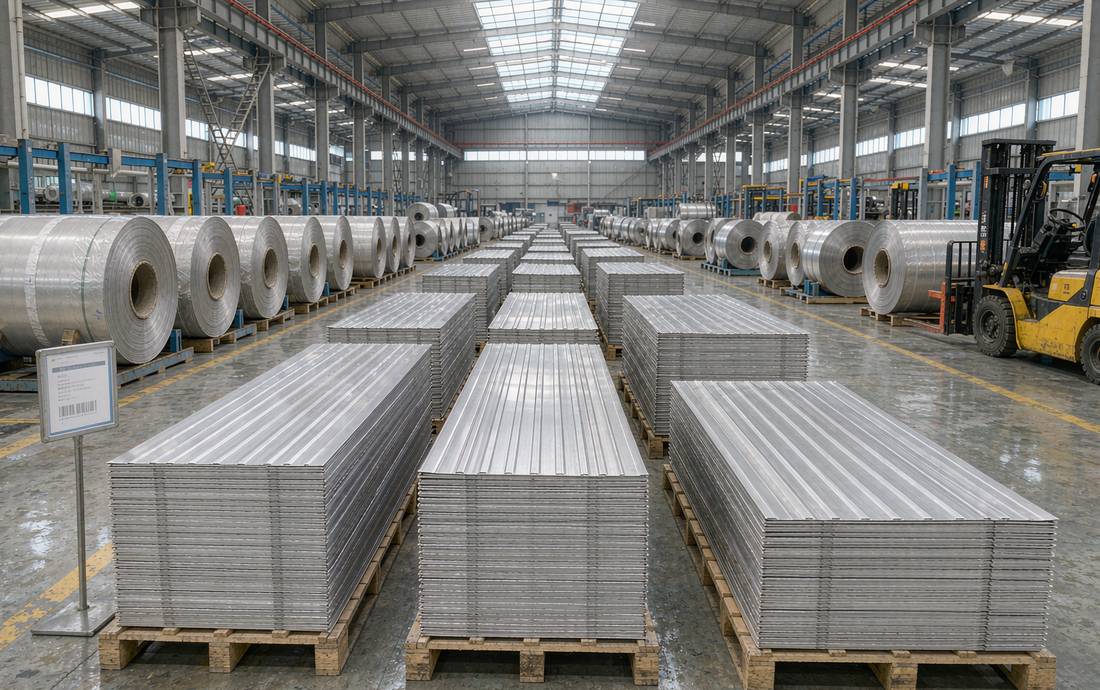
选花型、定厚度只是采购武汉花纹铝板的第一步。同样一批板材,现场剪切和折弯的手法不同、拼接方向不同,装出来的防滑效果和使用寿命能差出一大截。下面5个细节,是车间和工地上最容易被跳过、又最容易返工的地方。
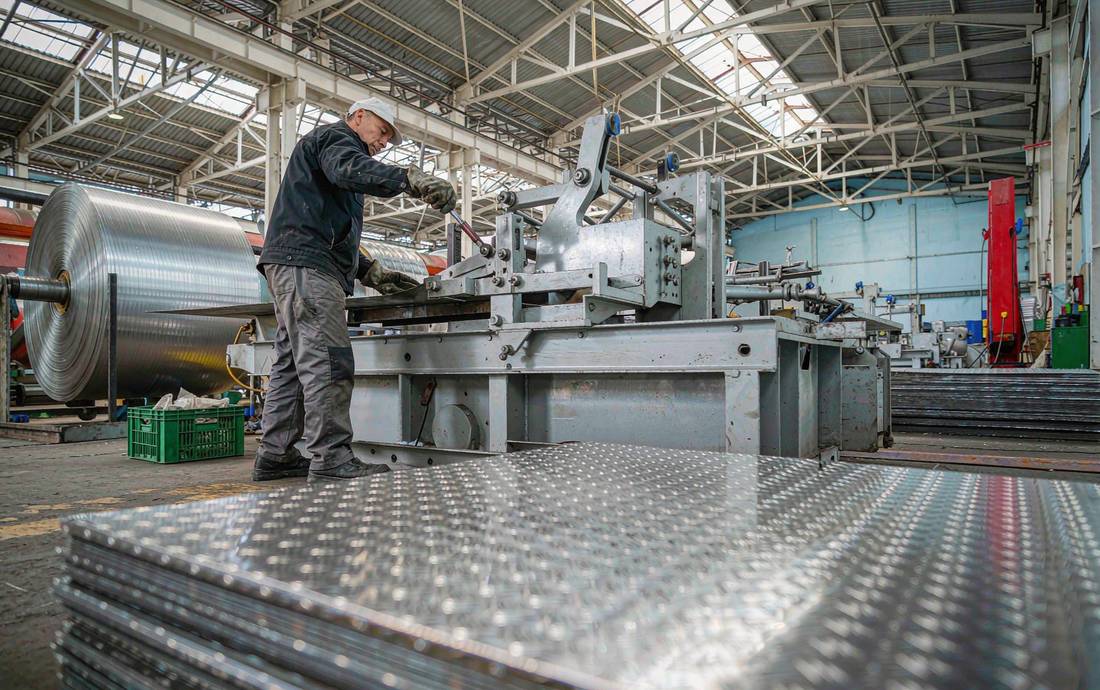
第一,剪切武汉花纹铝板时把花纹面朝上。剪板机的压料脚是平板的,花纹面朝下会被压平凸筋,防滑效果直接在切口附近失效;朝上作业,压料脚只接触凸筋顶端,损伤面积最小。一次叠剪的厚度建议控制在设备额定能力的八成以内,超量叠剪会让切口出现明显的塌边和二次毛刺。
第二,折弯方向要和花纹走向配合。折弯线与主筋垂直通常比平行更好控制,平行折弯时凸筋正好落在折弯应力最大的一段,容易出现细裂纹。折弯半径一般不小于板厚,硬态(H24、H32)要再放大一档;需要小半径成型的部位,采购武汉花纹铝板时就该说明用O态软料,而不是在现场硬掰。
第三,钻孔和紧固孔边距要留够。花纹板多用于平台踏板、车厢底板这类承力位置,孔径比螺栓大1至2毫米方便安装对孔,但孔边距不要小于孔径的1.5倍,否则受力后孔口容易撕裂。钻完记得用锉刀顺手去毛刺,凸起的毛刺不仅割手套,还会成为锈蚀的起点。
第四,拼接要留伸缩缝、定好搭接方向。板材之间预留2至3毫米缝隙,户外大面积铺设更要留,否则夏季热胀会顶起板面出现鼓包。搭接方向顺着人流行走和排水方向,既不会绊脚,也不容易在接缝处积水积料。
第五,日常维护盯住凸筋的磨损。武汉花纹铝板的防滑靠的是凸筋高度差,一旦被磨平到接近基板,防滑等级就形同虚设。定期用硬毛刷清掉花纹沟槽里的铁屑、砂粒和油污,尤其是油污,它对摩擦系数的削弱比磨损来得更快。
把这5件事交代给加工和施工的人,武汉花纹铝板的实际表现基本就能稳定下来。武汉锦瑞中原铝业常备铝板、铝卷、花纹铝板的现货库存,自有开平、分条与剪切设备,可按图纸定尺开平、分条加工,常用花型和厚度规格当天可提,武汉本地配送直达工地,欢迎带着加工清单来核价。