很多采购在比价时会发现:同样是定尺剪切,不同厂家的报价和成品表现差别不小。其实武汉铝板定尺开平的精度并不是剪床一刀决定的,而是由前后一整条工艺链共同保证的。看懂下面四个环节,选型和验收时就能问在点子上。
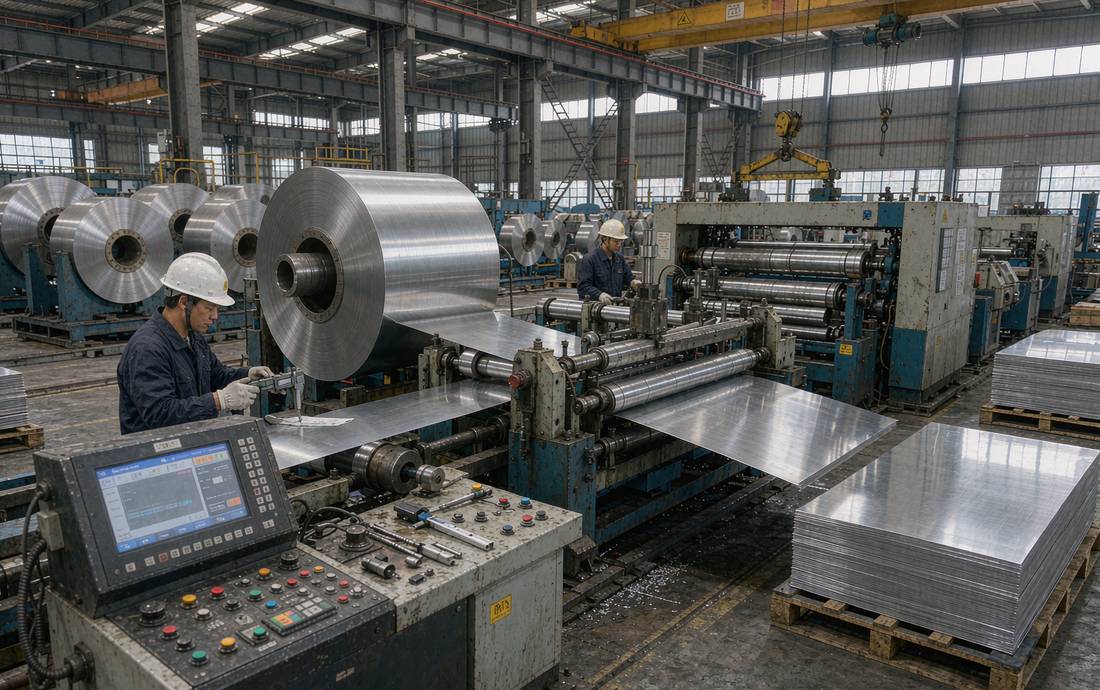
第一,矫平是精度的前提。卷料本身带着卷曲应力,如果矫平机辊径配置不对、辊缝没按厚度调整,板料矫不平,后续测长度时翘曲段会直接吃掉精度。判断办法很简单:把板子平放在平台上,看四角是否服帖、波浪是否超标。
第二,送料系统决定长度基准。定尺开平的长度靠伺服送料辊配合编码器闭环控制,送料辊磨损、压紧力不足都会造成打滑累积误差。成熟的做法是每批次首件实测,超差就重新校零,而不是一开到底。
第三,剪切方式影响边缘与累积。摆式剪与闸式剪的重复定位精度不同,剪切间隙也要随厚度调整。间隙过大边缘毛刺多、有塌角;过小则加剧刀模磨损,批与批之间的尺寸一致性反而会慢慢漂移。
第四,公差要约定方向与抽检频率。负公差交付还是正公差交付,直接影响下游套裁与模具配合,应在下单时写明并按比例抽检,而不是只看首件。
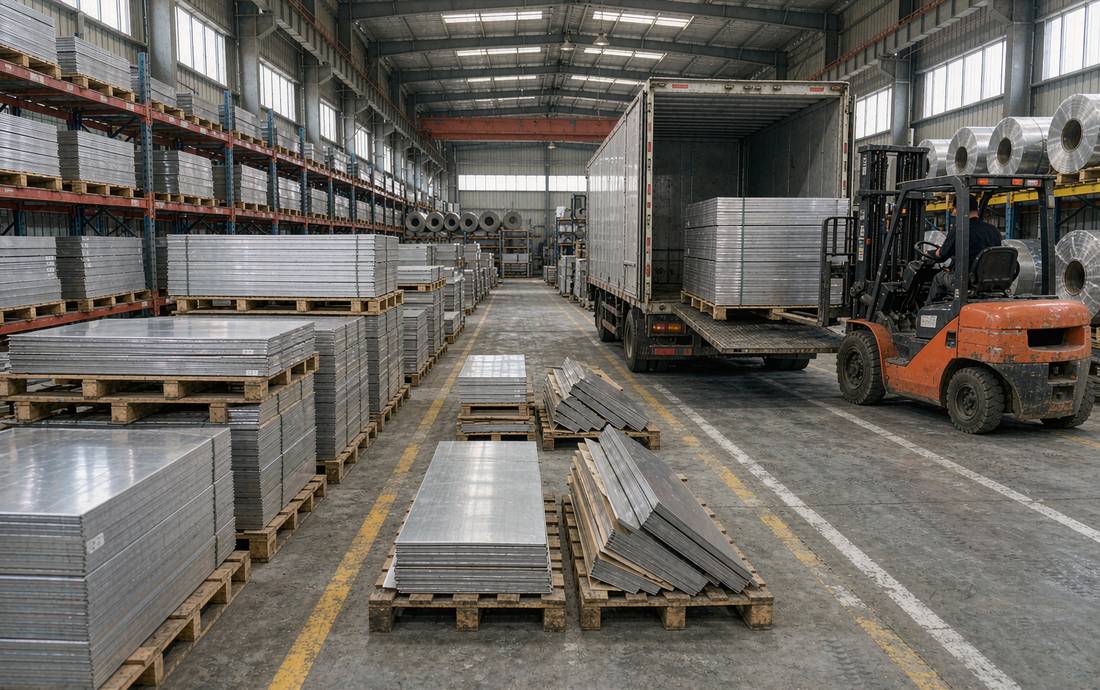
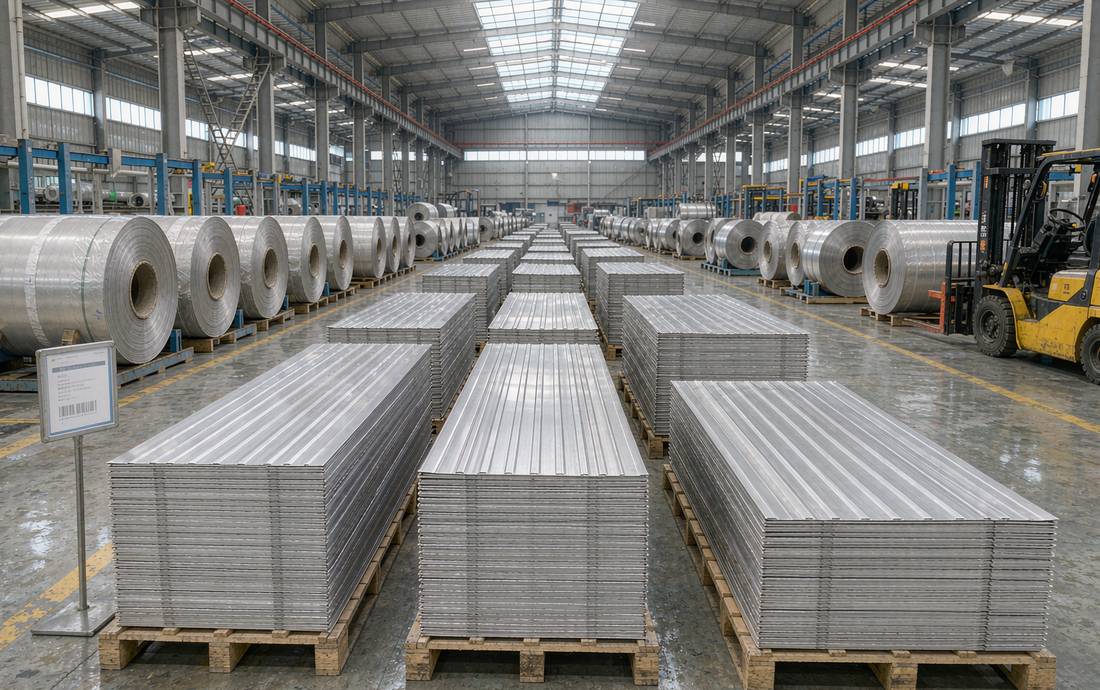
对武汉本地做机箱机柜、冲压件和暖通配套的工厂来说,与其每批自己改锯,不如把尺寸要求前置,交给有稳定工艺链的加工方。武汉锦瑞中原铝业常年备有铝板、铝卷及花纹铝板现货,支持按图定尺开平与分条加工,公差按约定交付,武汉及周边当天或次日即可到货,遇到特殊规格也可现场沟通排产。