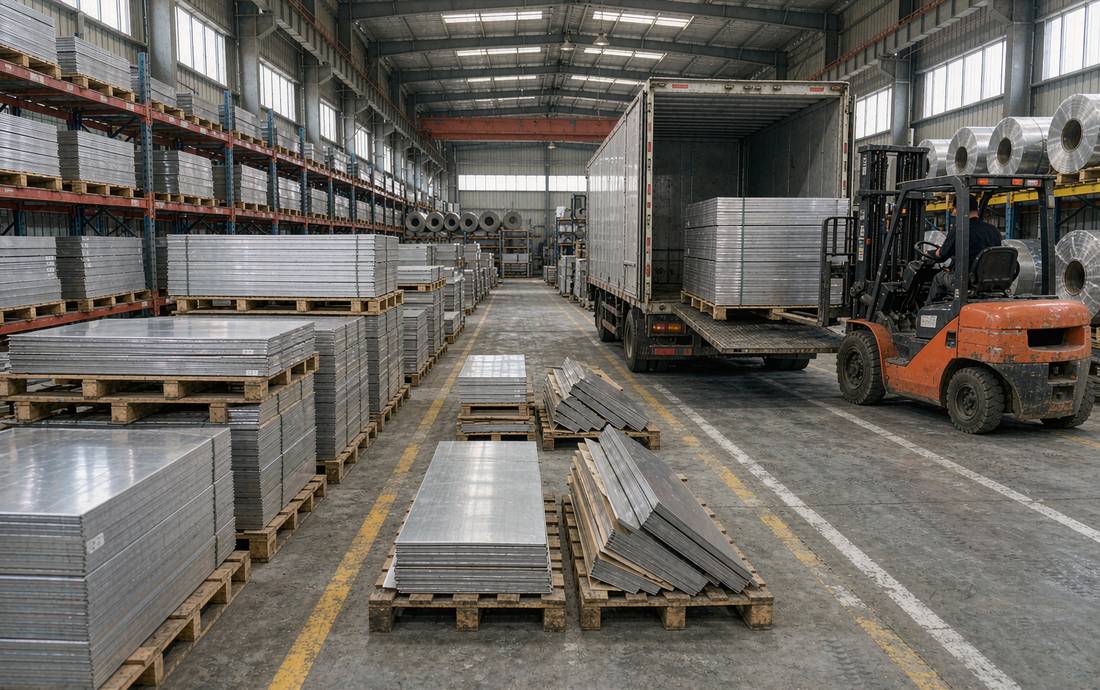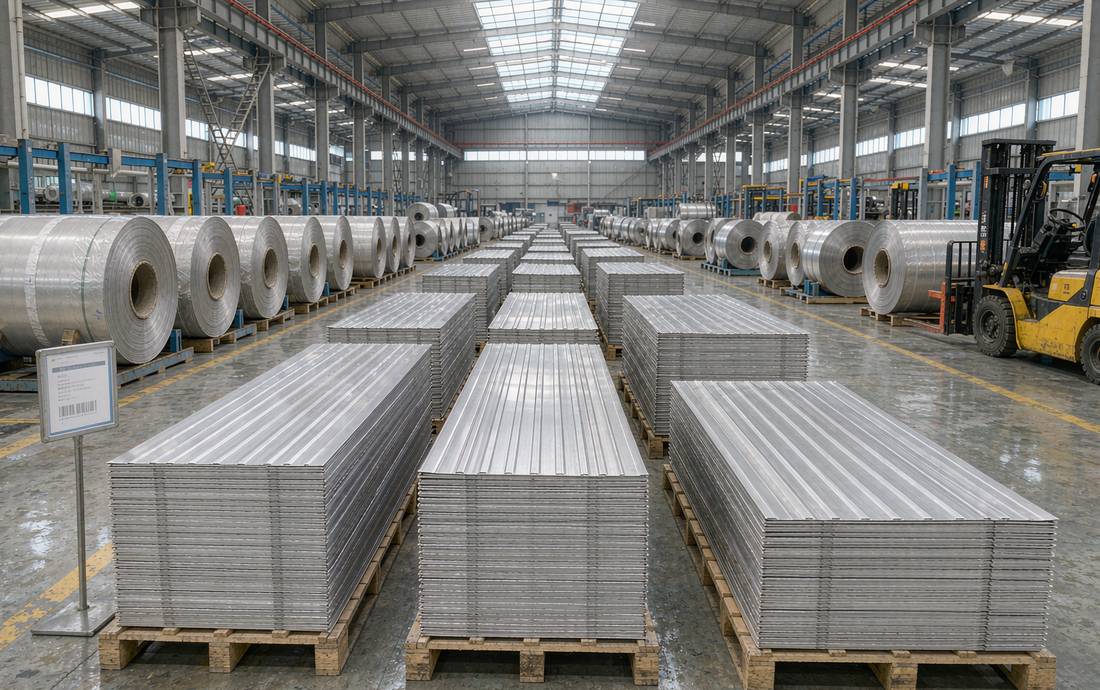
同一批武汉铝板买回来,最后能省多少钱、做多精细,很大程度取决于下料这一步选了什么方式。不少采购只盯着每吨板材的单价,却忽略了切割工艺本身的成本和适用边界,结果要么为用不上的精度多付加工费,要么为了省钱选错设备,切完还得二次修边。
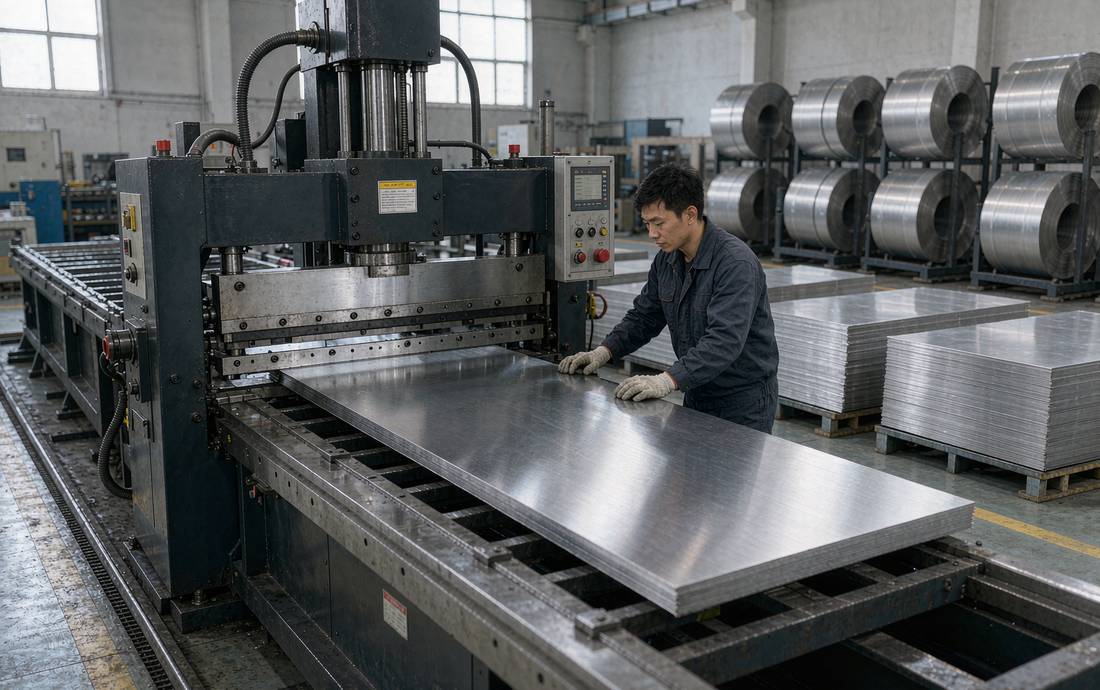
先说剪板。剪板机适合直线切边和规则矩形下料,速度快、单价低,切口没有热影响,是厚度3毫米以内板料最经济的切法。缺点是只能走直线,异形件做不了,超厚板对刀口和设备吨位也有要求。
激光切割适合异形轮廓、孔位密集的零件,精度高、切口光滑,6毫米以内薄板效率最好。铝材反射率高,切武汉铝板时对设备功率和工艺参数要求更高,加工费通常比剪板贵不少,图纸简单的直线下料用它反而不划算。
冲裁(转塔冲)适合批量大的标准孔型和落料件,编好程序后单件成本极低,批量较大的配电柜面板、铭牌类零件基本都走这条路线;但换模具和编程有固定投入,小批量做冲裁就不合算。
等离子与水刀属于补充手段。等离子适合中厚板快速下料,成本低,但切口有斜度和热影响区,后续要打磨;水刀无热影响、厚薄通吃,适合对材质敏感或有特殊要求的切割,缺点是速度慢、单价偏高。
选型原则可以概括成三句话:直线规则料优先剪板,异形薄板看激光,大批量孔板走冲裁,中厚板和特殊材质再考虑等离子或水刀。下单前把零件轮廓、厚度、批量和后续工序一起报给加工方,按综合成本来排工艺,往往比自己指定设备方式更省钱。
在武汉本地采购铝板,还可以直接把图纸交给有配套加工能力的供应商统筹。武汉锦瑞中原铝业常备铝板、铝卷、花纹铝板现货库存,支持按图定尺开平与分条加工,可根据图纸和批量协助客户选择最经济的下料方案,武汉及周边可安排快速送货。