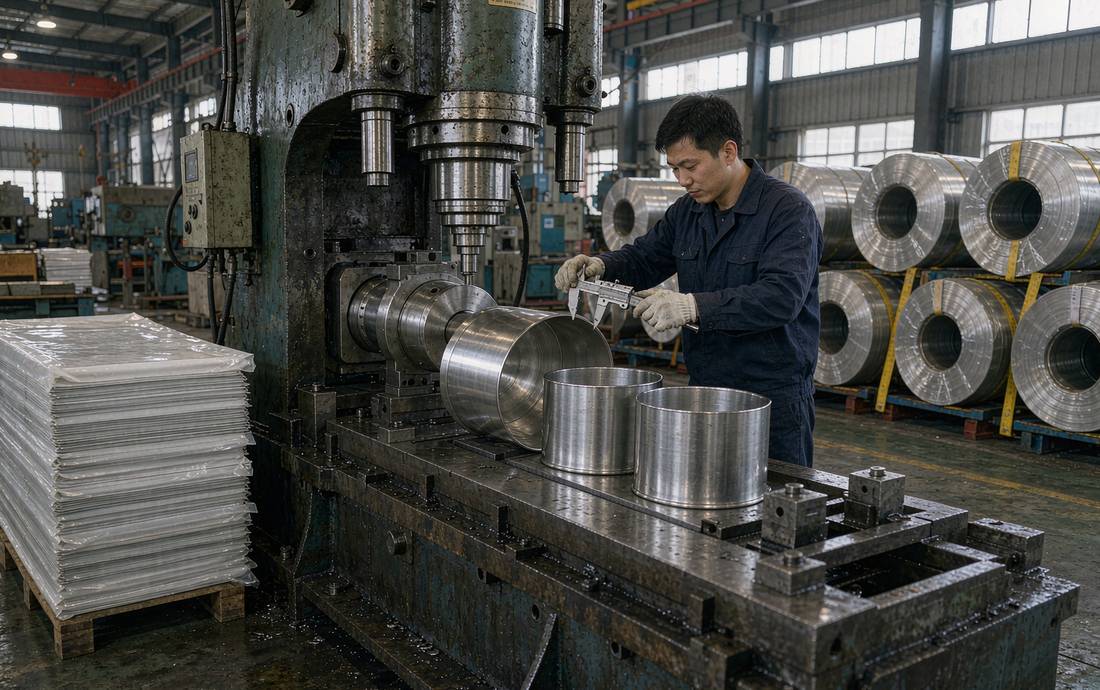
定尺开平解决的是尺寸问题,但拿到板之后的第一刀怎么下,不少车间其实没太当回事。同样一批板,下料方向排得对,后面折弯、焊接一路顺;排错了,轻则废几件料,重则整批在弯角处开裂返工。今天就聊聊武汉铝板定尺开平之后,排下料方向要留意的几个讲究。
首先要认清一件事:开平板是有纹向的。铝卷经过轧制和矫平,沿轧制方向的延伸率和韧性通常优于横向,折弯时弯曲线应尽量与轧制方向垂直,也就是让拉伸变形顺着纹向走。如果弯曲线平行于轧制方向,外层受拉的是横向,韧性差一截,H状态的板材尤其容易在弯角处出现细裂纹。这也是为什么武汉铝板定尺开平的订单,最好在下单时就说清后续要做折弯,让加工厂按用途安排纹向。
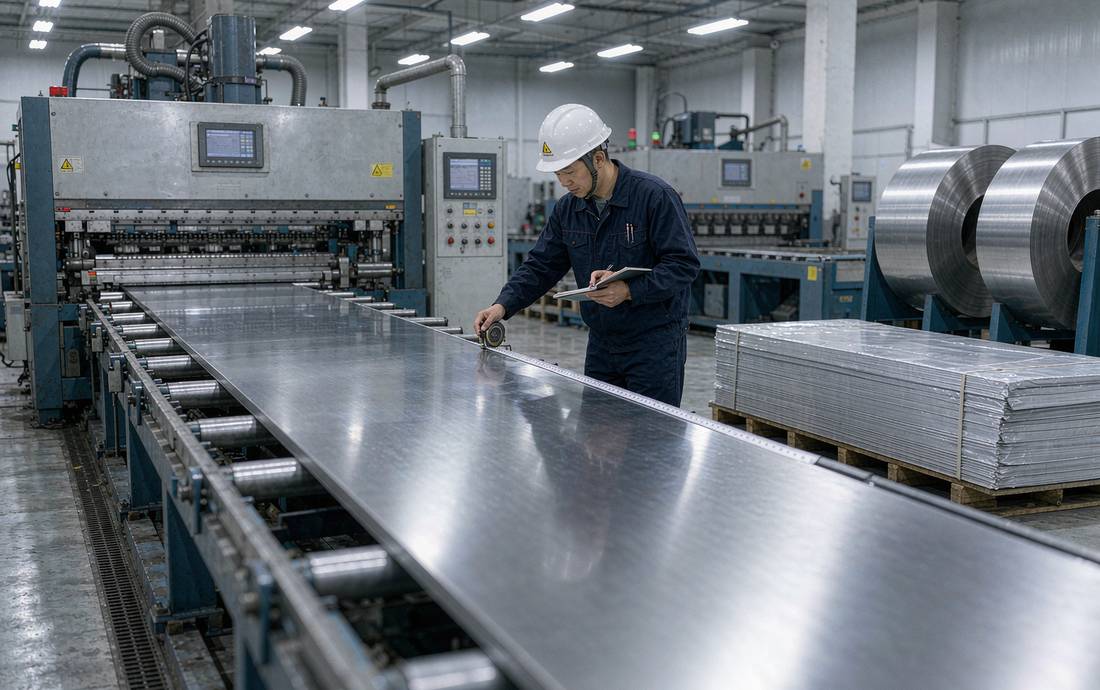
其次是定尺长度和展开料的配合。下单定尺前,先把典型件的展开尺寸和修边余量算清楚:长边尽量顺着轧制方向排,既好折弯,板形也更稳;短小件可以安排在横向余料里出,别整卷都按最长件开,浪费就在毫厘之间一点点积累。武汉铝板定尺开平的订单里,把纹向要求写进图纸或订单备注,加工厂排产和横切时才有明确依据,出了问题也有据可查。
第三是余料管理。武汉铝板定尺开平切下来的头尾料和边条,不要当废料一卖了之,登记好宽度、长度和合金状态入库,遇到小件、垫板、试模料正好能用上,一年下来省出的材料成本相当可观。
最后提醒四件事:图纸上标注折弯线与纹向的关系;明确修边量和公差方向;要求每垛板标注长度、批次和纹向箭头,方便现场识别;到货抽检时顺带看板形和覆膜是否完好。在武汉铝板定尺开平的日常采购里,这些细节多问一句,后续加工就少折腾一轮。武汉锦瑞中原铝业常年备有铝板、铝卷、花纹铝板现货,支持按图定尺开平与分条加工,纹向、修边这类要求可以直接在订单里约定,武汉本地及周边当天可安排送货,欢迎来厂看料对图。