在铝材加工行业里,武汉纯铝板因为塑性好、耐蚀性强,常被拿来做设备外壳、水箱、料斗和通风管道,而这些构件大多绕不开一道焊接工序。行业里不少质量争议其实不出在材料本身,而是出在焊接环节——气孔、变形、焊缝开裂,多数都能在备料和工艺阶段提前防住。采购在下料前了解几个关键点,返工会少很多。
一、焊前清理是最容易被省略的一步。和多数铝材一样,武汉纯铝板表面会迅速生成一层致密的氧化膜,其熔点远高于铝基体,焊前不除去,电弧就很难稳定熔透,极易产生未熔合和密集气孔。通常的做法是先用丙酮擦净坡口两侧的油污,再用不锈钢丝刷打磨出金属光泽;清理完应尽快施焊,放置过久又会重新吸附空气中的水分,等于白清理。
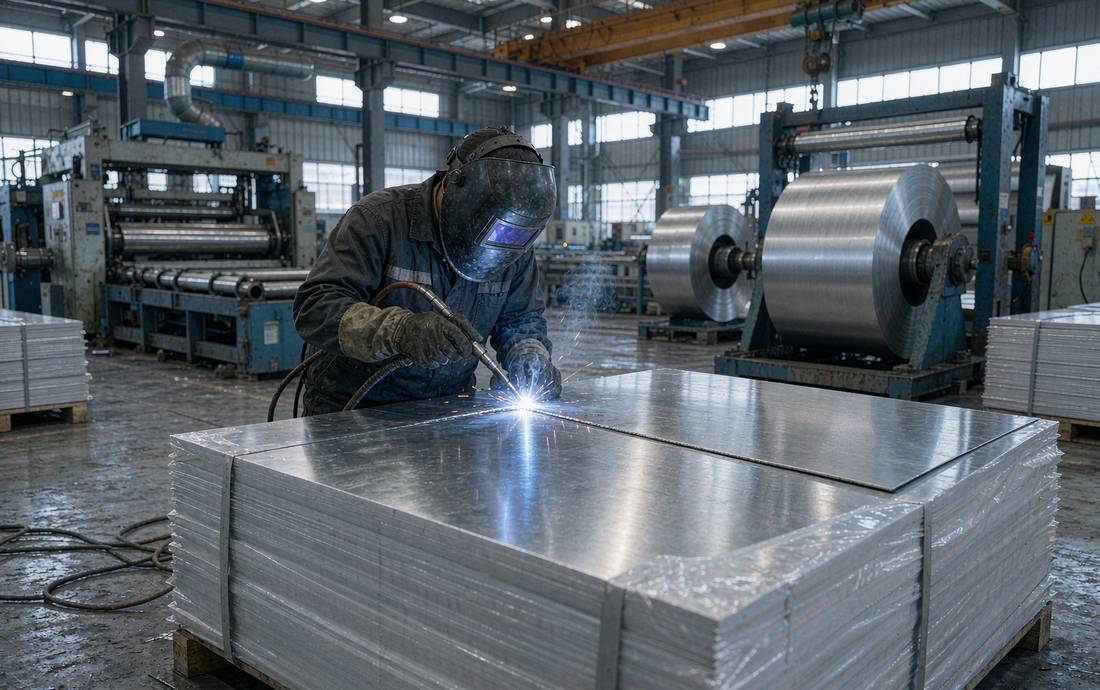
二、焊丝要与母材匹配。1060是武汉纯铝板最常用的牌号之一,焊接时一般选配同系纯铝焊丝或含硅5%左右的铝硅焊丝:前者焊缝颜色与母材一致、导电导热延续性好,后者流动性好、抗热裂能力强,但焊缝强度略低。焊丝选错,轻则强度不够,重则沿焊缝整条开裂。比较稳妥的做法是下单备料时就把焊接工况一并告知供应商,由双方确认牌号与状态再定。
三、变形控制靠工艺不靠手艺硬扛。铝的导热系数约是钢的三倍,热量散得快,焊工往往不自觉地加大电流,结果热输入过高、变形反而加剧。武汉纯铝板焊接比较稳妥的组合是:工装夹具固定、分段退焊、预留反变形量,必要时垫散热铜板把热量导走,焊后再配合校平。薄板更要注意,0.8到2毫米这一段最容易烧穿和波浪变形。
四、焊后验收别只看表面平整。重点检查焊缝有无气孔、咬边和裂纹,密封类构件还应做气密或渗透检测;对外观件,焊缝区域的色差和抛光处理也要提前约定,免得到货才对不上要求。
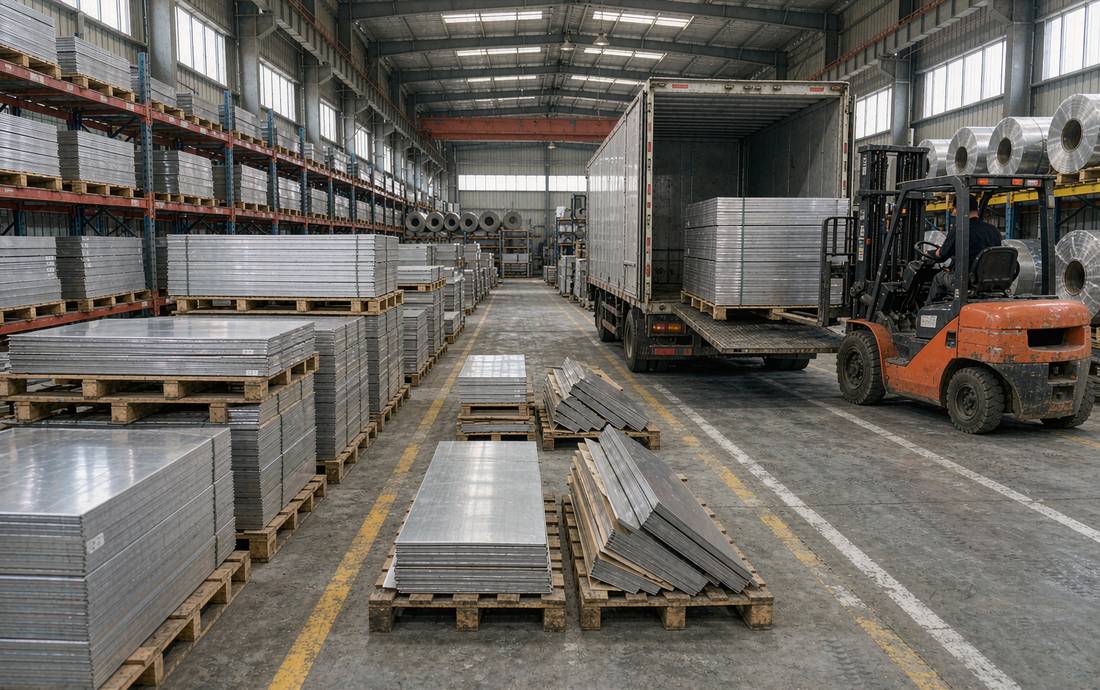
说到底,焊接质量一半在焊工,一半在前端备料。如果您的项目需要焊接用的武汉纯铝板,或者配套的铝卷、花纹铝板,武汉锦瑞中原铝业常备现货库存,支持按图定尺开平与分条加工,坡口预留尺寸和交货状态都可以提前沟通,武汉本地当天可送达,欢迎到仓库实地看料再下单。